cg39.com





刮板输送机斗式机品质卓越的详细视频已经上传,从产品的外观到内在,从功能到性能,视频将为您呈现一个真实、的产品形象。
以下是:广东深圳刮板输送机斗式机品质卓越的图文介绍


华尔云埋刮板输送机在水平输送时,物料受到刮板链条在运动方向的压力及物料自身重量的作用,在物料间产生了内摩擦力。这种摩擦力保证了料层之间的稳定状态,并足以克服物料在机槽中移动而产生的外摩擦力,使物料形成连续整体的料流而被输送。埋刮板输送机在垂直时,物料受到刮板链条在运动方向的压力,在物料中产生了横方向的侧面压力,形成了物料的内摩擦力。同时由于下水平段的不断给料,下部物料相继对上部物料产生推移力。这种摩擦力和推移力足以克服物料在机槽中移动而产生的外摩擦阻力和物料自身的重量,使物料形成了连续整体的料流而被。、整机装配工艺(精度匹配与稳定性控制) 1. 装配流程(按“机头→机身→机尾→链条”顺序) 步骤1:机头装配 机头架固定在工装平台(水平度≤0.1mm/m)→ 减速器与机头架连接(输入轴与电机轴同轴度≤0.1mm,用百分表检测)→ 主动链轮安装(键连接,轴向窜动量≤0.2mm)→ 加装防护罩(间隙≤12mm); 步骤2:机身与机尾装配 中部槽逐节拼接(哑铃销连接,螺栓预紧力矩按规格:M20为300N·m,M24为500N·m)→ 机尾架安装(与机头架中心线偏差≤5mm,拉线校准)→ 调整液压张紧装置(预压至0.3MPa,预留50mm调节量); 步骤3:链条与刮板装配 链条绕经机头/机尾链轮→ 刮板通过螺栓与链条固定(防松方式:双螺母+弹簧垫圈,预紧力矩≤螺栓屈服力矩80%)→ 调整链条张紧度(空载量30~50mm,手动按压检测); 步骤4:部件安装 沿机身每10~15m装急停拉绳开关→ 机头/机尾装跑偏传感器(触发角度15°±2°)→ 电机回路串联过载保护器(动作电流1.2~1.5倍额定值)。 2. 关键装配精度要求 装配项目 精度要求 检测工具 不合格影响 机头机尾同轴度 ≤5mm/10m 激光准直仪 链条跑偏、单侧磨损 链条张紧度量30~50mm(中间位置) 钢板尺 跳齿(过松)、轴承过载(过紧) 刮板间距 误差≤2mm 卷尺 物料输送不均、局部过载 防护罩间隙≤12mm塞尺 隐患(手指伸入) ### 四、质量检测与认证(合规出厂) 1. 过程检测(关键工序把控) 部件检测:链条破断拉力(≥标准值95%)、机槽焊接探伤(Ⅱ级合格)、链轮齿面硬度(HRC4855); 装配检测:空载运行2h(电机电流≤额定30%,轴承温度≤70℃,噪音≤85dB)、负载试验(125%额定负载运行30min,过载保护器触发)。 2. 出厂检测(全性能验证) 性能测试:输送量(≥设计值95%)、链速(偏差±5%)、制动距离(≤1.5m,紧急制动时); 测试:急停开关响应时间(≤0.5s)、接地电阻(≤4Ω)、防爆设备气密性(0.1MPa气压,1h无泄漏); 外观检测:涂层均匀性(厚度≥80μm,无流挂)、标识完整性(型号、参数、MA标志清晰)。 3. 行业认证(按场景获取) 矿山设备:通过煤安认证(MA),需做井下试运行(300h无故障)、阻燃抗静电测试(符合MT/T 113); 食品设备:通过食品认证(GB 16754),接触物料部件做微生物检测(菌落总数≤100CFU/cm2); 化工设备:通过防爆认证(Ex d IIB T4),电气部件做火花试验(无引燃现象)。### 五、场景化制造差异(定制化工艺) 1. 矿山重载场景 结构强化:机头架用20mm厚Q355B+双H型钢加强筋,机槽槽帮用NM500耐磨钢(厚度16mm); 工艺优化:链条焊接用激光焊(焊缝强度提高15%),链轮齿面堆焊WC硬质合金(耐磨性提高3倍); 检测加码:整机做150%过载试验(1h无变形),链条做疲劳试验(100万次循环无裂纹)。 2. 食品卫生场景 材质定制:所有接触部件用304/316L不锈钢,避免碳钢接触; 工艺优化:机槽焊接用氩弧焊(无焊渣,内壁抛光Ra≤0.4μm),无死角结构(避免物料残留); 检测特殊:做CIP清洗测试(120℃高温水冲洗,无残留),润滑剂用食品级(符合GB 4853)。 3. 高温/腐蚀场景 高温(≤800℃):机槽内衬铸石板(Al?O?含量≥95%),链条用310S耐热钢,轴承装冷却套(通循环水); 腐蚀(酸碱):整机用316L不锈钢+PTFE涂层,液压系统用氟橡胶密封件,紧固件用哈氏合金(耐蚀性提高5倍)。### 六、制造趋势(智能化与绿色化)1. 智能化制造:引入焊接机器人(效率提高30%,精度±0.1mm)、数字孪生技术(模拟装配误差,提前修正)、物联网传感器(实时监测焊接温度、压力);2. 绿色制造:采用循环再生钢(占比≥30%,降低碳排放)、无磷除锈工艺(减少污染)、水性涂料(VOC排放降低80%);3. 模块化制造:将机头、机身、机尾设计为标准模块(互换性≥90%),缩短交货周期(从60天缩至30天)。若需针对某一部件(如高温链条、食品级机槽)的具体制造工艺,或某类场景(如井下综采刮板机)的认证流程展开细节,可随时告知,我会提供专项工艺方案与标准依据。


衡泰重工机械制造(深圳市分公司)是专业生产 深圳螺旋输送机、广东深圳本地粉尘加湿搅拌机的大型生产企业。公司生产工艺先进、技术力量雄厚、装备精良、检测设备齐全。我们将不断奉献我们的勤劳与真诚,细心的完成每一件产品。诚信为本、互利共赢、和谐发展是广东深圳[公司恒久不变的追求与承诺。我们愿与您携手共同创造行业新高度!


广东深圳刮板输送机链条的系数需根据输送工况(负载、冲击、环境) 确定,核心原则是“风险越高,系数越大”,常规范围在3.55.0之间,不同场景有明确的取值标准。 一、按核心工况划分:明确系数取值系数的本质是“链条破断拉力与实际工作拉力的比值”,需结合物料特性、负载稳定性、冲击强度选择,具体场景对应取值如下: 1. 轻载、无冲击场景(系数 3.54.0) 适用场景:输送粮食、化工粉末、塑料颗粒等轻质、无棱角、流动性好的物料;输送机为水平或小倾角(≤10°)布置,且喂料均匀(无突然过载)。 举例:面粉厂、饲料厂的刮板输送机,工作拉力稳定,无物料冲击,系数取3.5即可满足需求。 核心原因:负载波动小,链条受力均匀,无需预留过大余量,避免“过度设计”导致成本浪费。 2. 中载、轻击场景(系数 4.04.5) 适用场景:输送煤炭(末煤)、砂石(粒径≤50mm)、矿石碎屑等中重物料;输送机倾角10°20°,喂料偶尔有小波动(如短暂堵料)。 举例:中小型煤矿的井下刮板输送机(非采面转载)、建材厂的砂石输送,系数取4.24.5。 核心原因:物料有一定重量,可能产生轻击(如小块物料砸落链板),需提高系数应对偶发过载。 3. 重载、强冲击场景(系数 4.55.0,甚至更高) 适用场景:输送大块矿石(粒径≥100mm)、原煤(含大块煤)、建筑垃圾等重载、有棱角的物料;输送机倾角≥20°,或用于矿山采面、破碎机下料口(喂料冲击大、易堵料)。 举例:大型煤矿的综采面刮板输送机、金属矿山的井下矿石输送,系数需取4.85.0,部分极端冲击场景(如频繁处理堵料)可提高至5.5。 核心原因:负载波动大(堵料时工作拉力可能瞬间翻倍),物料冲击易导致链条局部应力集中,需足够余量避免断链(断链会引发严重停机甚至人员伤害)。 二、特殊工况的系数调整:不能忽视的细节除基础负载外,以下特殊情况需额外提高系数,避免因环境或结构因素降低链条实际承载能力:1. 倾斜输送(倾角>15°): 物料重力会产生“沿斜面向下的分力”,导致链条额外受力(尤其停机再启动时,物料易堆积拉拽链条),系数需在基础值上增加0.30.5(如原取4.0,调整为4.34.5)。2. 腐蚀性/潮湿环境: 输送化工腐蚀性物料(如酸碱盐)或在潮湿环境(如洗煤厂)使用时,链条会因腐蚀导致材质强度下降(如20Mn2材质长期受潮,抗拉强度可能降低10%15%),系数需提高0.50.8。3. 频繁启停场景: 输送机需频繁启动(如间歇性喂料,每小时启停≥5次),启动瞬间的“冲击电流”会转化为链条的瞬时拉力(通常是正常工作拉力的1.21.5倍),系数需增加0.40.6。 三、关键注意事项:避免系数“失效”1. 必须基于“实际工作拉力”计算: 系数=链条破断拉力÷实际工作拉力,不能用“理论设计拉力”代替“实际工作拉力”(如设计输送量50t/h,实际长期超产至60t/h,需按60t/h对应的工作拉力重新计算系数)。2. 磨损后需重新评估系数: 链条使用中,链环直径磨损超过原直径10%(如原d=18mm,磨损后≤16.2mm),其有效截面积会下降约19%,实际破断拉力同步降低,此时需按“磨损后的实际破断拉力”重新计算系数,若低于当前工况要求,必须立即更换链条。3. 优先参考行业标准: 矿山场景需遵循《煤矿规程》,明确规定刮板输送机链条系数“不得低于4.5”;粮食输送需符合《粮食加工机械设备要求》,系数“不低于3.5”,需优先按标准取值,而非自行降低。为帮你快速匹配实际工况,我可以整理一份刮板输送机链条系数选型表,包含不同物料类型、倾角、环境对应的“系数”“计算示例”“调整依据”,你只需对照现场情况就能确定取值,需要吗?
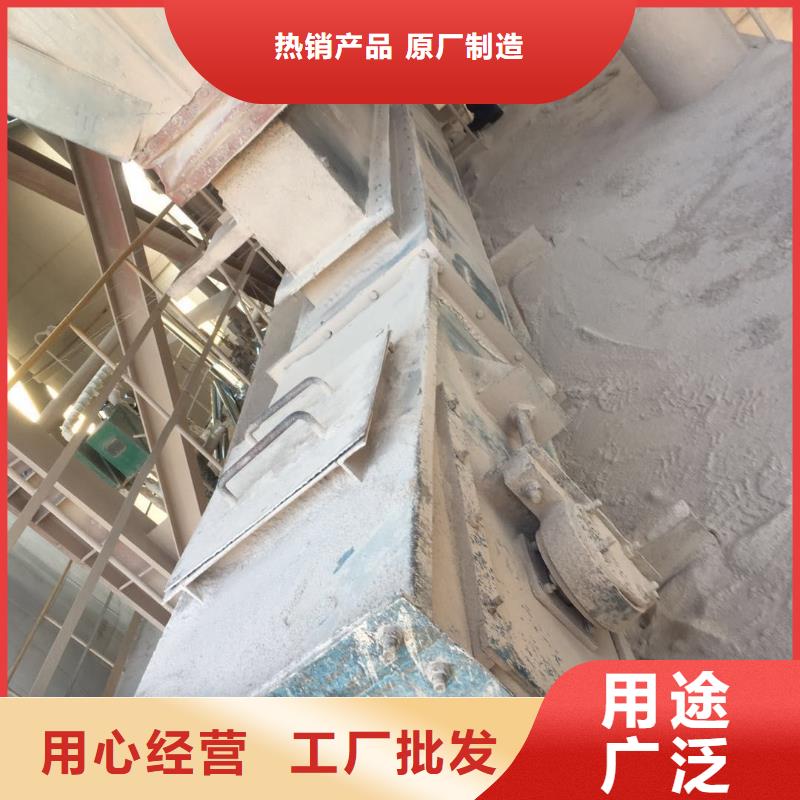


广东深圳刮板输送机的生产涉及材料选型、工艺设计、制造加工、质量控制及认证等多个环节,需严格遵循行业标准与实际工况需求。以下是其生产过程的核心要点: 一、生产流程与工艺设计1. 需求分析与方案设计 根据用户输送量、物料特性(粒度、湿度、腐蚀性)、输送距离及环境条件(如煤矿井下防爆要求),确定输送机类型(单链/双链、水平/倾斜)、驱动方式(电动/液压)及关键参数(链速、刮板间距)。例如,矿山重载场景需采用中双链结构,而粮食行业多选择单链埋刮板输送机。2. 核心部件制造 链条生产: 采用合金钢(如40Cr、20CrMnTi)模锻或焊接工艺,经调质、渗碳等热处理强度与耐磨性。模锻链适用于高冲击工况,焊接弯板链成本较低但寿命稍短。链条需通过破断拉力测试(如Φ18×64mm圆环链小破断拉力520kN)。 中部槽加工: 中板与槽帮采用高强度耐磨钢(如NM400、JFEEH400),通过数控切割、折弯成型后,采用80%Ar+20%CO?混合气体保护焊,控制预热温度100~150℃,并进行超声波探伤(Ⅱ级合格)。部分企业引入激光焊接技术,焊缝质量与效率。 链轮与驱动装置: 链轮采用ZG30MnSi铸造或40Cr锻造,齿面淬火至HRC4855,与链条啮合精度需符合MT/T105标准。驱动装置(电机+减速器)需匹配负载特性,如双速电机实现低速启动、高速运行。3. 整机装配与调试 部件组装:按图纸装配机头架、过渡槽、中部槽、机尾架等,哑铃销连接精度控制在±0.5mm内,刮板间距误差≤2mm。 空载与负载试验:空载运行2小时,检查链条跑偏量(≤30mm)、噪音(≤85dB)及温升(轴承≤70℃);负载试验按额定输送量的125%运行,测试驱动功率、链条张力及稳定性。 智能化升级:部分企业集成传感器(如张力监测、温度检测)与物联网模块,实现远程监控与故障预警。 二、材料选择与质量控制1. 关键材料标准 链条:执行GB/T 12718《矿用高强度圆环链》,链环直径磨损超过10%需强制更换。 耐磨板:NM360/NM400硬度达HB360400,适用于中轻度磨损;JFEEH400(硬度HB400)可应对高温钢渣等强磨损场景。 特殊环境材料:化工行业采用316不锈钢链条,核工业需全密封耐腐蚀材质。2. 质量检测体系 过程控制:焊接后进行磁粉探伤(检测表面裂纹)、超声波探伤(内部缺陷),链条逐节进行拉力测试(破断拉力≥额定值的1.2倍)。 出厂检验:外观检查(涂层均匀性、标识完整性)、尺寸精度(中部槽对接错口≤3mm)、电气系统接地电阻≤4Ω。 第三方认证:矿用设备需通过煤安认证(MA)/矿安认证(KA),涉及非金属件阻燃抗静电测试、轻金属火花试验等。 三、行业标准与认证1. 通用标准 MT/T1052006:规定刮板输送机的技术条件、试验方法及标志包装,是煤炭行业核心标准。 T/ACCEM 2562024:团体标准对工艺规范、安装维护提出更高要求,适用于新能源、环保等新兴领域。2. 特殊行业要求 粮食与食品:符合GB 16754食品标准,采用食品级润滑剂,避免链条污染物料。 化工危险物料:遵循GB 3836.1~4防爆标准,系数≥4.5,并配备紧急停车系统。 四、典型生产厂家与技术趋势1. 头部企业案例 嵩阳煤机:专注煤矿输送设备30年,采用首钢/宝钢原材料,产品覆盖SGZ630等综采刮板输送机,通过MA认证。 张家港虹森重工:开发RMS系列高温刮板输送机,解决水泥行业熟料输送难题,支持多点进料与卸料。2. 技术创新方向 轻量化设计:采用高强度铝合金槽体,减轻设备重量15%~20%,适用于港口大运量场景。 智能化制造:引入焊接机器人、五轴加工中心,中部槽焊接精度至±0.1mm,链轮加工效率提高30%。 绿色节能:永磁同步电机替代传统电机,能耗降低25%,并集成油液在线监测系统延长维护周期。 五、特殊场景定制化生产1. 高温物料输送 采用耐热钢(如310S)链条,槽体内部衬铸石板,可耐受500℃以上高温。 冷却系统设计:通入循环水或压缩空气,控制链条温度≤120℃。2. 大倾角与弯曲输送 采用深槽型刮板与防回滑装置,倾角可达60°,如FU刮板输送机通过内摩擦力实现稳定输送。 模块化设计:中部槽可弯曲±3°,适应井下复杂地形。 六、成本控制与售后服务1. 生产优化措施 规模化采购:与钢厂签订长期协议,降低耐磨板采购成本10%~15%。 模块化生产:标准化部件(如链轮轴组)通用率达80%,减少库存与加工时间。2. 全生命周期服务 提供链条修复服务:磨损链环经堆焊、热处理后,可恢复80%以上强度,成本仅为新品的30%。 远程运维平台:实时监测设备运行参数,预测性维护减少停机时间50%以上。通过以上生产流程与技术要点,刮板输送机制造企业可确保产品在不同行业的可靠性与经济性。例如,某煤矿刮板输送机通过优化链条材质与焊接工艺,使用寿命从2年延长至5年,维护成本降低40%,显著了用户效益。